Fundición artística del bronce: del modelo en cera a la pátina final
Prandamasu es un cuaderno de taller dedicado a un solo oficio: la fundición a la cera perdida aplicada a la escultura en bronce. Aquí se describe el recorrido completo de una pieza, desde el primer molde de silicona hasta la capa de cera que la protege una vez terminada.
El proceso se explica en el orden en que ocurre en un taller: modelo y cera, bebederos, molde, descere y cocción, fusión y colada, enfriamiento, acabado en frío, pátina y protección. Cada fase condiciona la siguiente, y buena parte de los defectos que aparecen al final se deciden mucho antes, cuando la pieza todavía es cera.
Del modelo original a la copia en cera
La cera es el primer material que tiene la forma definitiva de la escultura. Del modelo original —en barro, plastilina, escayola o madera— se saca un molde flexible, normalmente de caucho de silicona, sostenido por una contramolde rígido de escayola o resina que impide que el elastómero se deforme al manipularlo. Ese molde no se destruye, de modo que permite obtener varias copias idénticas en cera.
La cera se aplica caliente sobre las paredes del molde y se deja formar una capa de entre dos y cuatro milímetros, según el tamaño de la pieza. El objetivo es una pared regular: una copia maciza consume mucho metal, se enfría de forma desigual y tiende a generar rechupes, mientras que una pared demasiado fina no llena bien y se rompe al manipularla. Para volúmenes cerrados se introduce un núcleo refractario —el macho— que reproduce el hueco interior y se fija con clavos de acero inoxidable que atraviesan la cera y quedarán embebidos en el molde.
El retoque de la cera es trabajo de escultura, no de reparación. Las líneas de partición del molde se eliminan con espátula caliente, las burbujas se rellenan, y la textura se ajusta con la conciencia de que el bronce será una copia fiel: lo que quede marcado en la cera aparecerá en el metal, y corregirlo después cuesta mucho más esfuerzo.
Comprobaciones antes de pasar al moldeo
- Espesor de pared uniforme y sin zonas translúcidas al trasluz.
- Juntas del molde retocadas y textura continua sobre ellas.
- Ausencia de burbujas cerradas bajo la superficie.
- Macho estable, con clavos suficientes y bien repartidos.
- Superficie desengrasada, sin restos de desmoldeante ni huellas.
- Peso de la cera anotado, para estimar después la carga de metal.
Por qué se pesa la cera
La relación entre el peso de la cera y el del bronce es aproximadamente de uno a diez para las aleaciones habituales de cobre y estaño. Pesar el árbol completo de cera —pieza más bebederos— permite calcular con antelación cuánto metal hay que cargar en el crisol, incluyendo el sobrante que quedará en la copa de colada. Es un cálculo sencillo que evita el peor escenario del día de fundición: quedarse corto de metal con el molde ya caliente.
Un vocabulario mínimo
- Copa de colada
- Embudo por donde entra el metal y donde se retiene parte de la escoria.
- Bebedero
- Canal vertical que conduce el metal desde la copa hasta el reparto.
- Ataque
- Entrada final que comunica el canal con la pieza.
- Mazarota
- Depósito de metal que alimenta la zona gruesa mientras solidifica.
- Respiradero
- Conducto que evacua el aire y los gases desplazados por el metal.
El sistema de bebederos y su cálculo
El árbol de colada no es un accesorio: es la instalación hidráulica de la pieza. Se construye en cera, soldando con espátula caliente la copa, el bebedero vertical, los canales de reparto, los ataques y los respiraderos. De su geometría depende que el metal llegue a todas partes con la temperatura suficiente y sin arrastrar aire ni óxidos.
El primer criterio es el orden de las secciones. En un sistema estrangulado, la sección total de los ataques es menor que la de los canales, y ésta menor que la del bebedero; así el sistema se mantiene lleno, el metal avanza sin turbulencia y la escoria tiende a quedarse en la copa y en las trampas. Proporciones del orden de 1 : 0,8 : 0,6 entre bebedero, canales y ataques son un punto de partida razonable para piezas medianas, que después se ajusta con la experiencia de cada taller.
El segundo criterio es el tiempo de llenado. Cuanto más fina y extensa es la pieza, más rápido debe entrar el metal antes de que empiece a perder fluidez. Con el caudal necesario y la altura metalostática disponible se estima la velocidad en el bebedero y, a partir de la ecuación de continuidad, la sección que hace falta. El tercer criterio es la solidificación: siguiendo la lógica del módulo de enfriamiento —el cociente entre volumen y superficie de cada zona—, las mazarotas deben tener un módulo mayor que la parte que alimentan, para seguir líquidas cuando la pieza ya se está contrayendo.
Errores frecuentes en el árbol
- Ataques colocados sobre detalles finos, que obligan a un repaso destructivo al cortarlos.
- Canales demasiado largos, que enfrían el metal antes de llegar a la pieza.
- Ángulos vivos en los cambios de dirección, donde se genera turbulencia.
- Ausencia de respiraderos en las partes altas y en los volúmenes cerrados.
- Mazarotas del mismo grosor que la zona que deben alimentar.
- Soldaduras de cera mal selladas, que dejan pasar la barbotina al interior.
Mezcla de moldeo y cáscara cerámica
A partir de aquí se abren dos caminos, y ambos siguen vivos en los talleres de escultura. El molde macizo se hace sumergiendo el árbol de cera en una mezcla refractaria —escayola con harina de sílice y chamota, o arena aglomerada con silicato— dentro de una caja metálica. Es un método tolerante, apto para piezas gruesas y para tiradas cortas, y permite corregir la permeabilidad ajustando la granulometría del árido.
La cáscara cerámica sigue la lógica contraria: en lugar de rodear la cera con una masa, se construye sobre ella una piel delgada y muy resistente. El árbol se sumerge en una barbotina de sílice coloidal con harina refractaria, se escurre y se estuca inmediatamente con arena de circonio o chamota de grano creciente. Cada capa se seca varias horas en ambiente controlado antes de aplicar la siguiente, y se repiten entre cinco y ocho capas hasta obtener un espesor de unos seis a diez milímetros.
La elección no es sólo técnica. La cáscara reproduce mejor el detalle fino y calienta más rápido, pero exige espacio, tiempo de secado y una disciplina estricta en el orden de las capas. El molde macizo consume más material y más energía, aunque perdona mejor los descuidos y no depende de la humedad relativa del taller con la misma severidad.
Orden habitual de las capas en cáscara
- Capa de contacto con barbotina fina y arena de grano muy pequeño: es la que registra la superficie.
- Segunda capa de refuerzo, todavía con grano fino, para asegurar la réplica del detalle.
- Capas intermedias con grano medio, que aportan espesor y resistencia mecánica.
- Capas exteriores con grano grueso, que soportan el manejo y el choque térmico.
- Capa de sellado sin estucado, que cierra el árido suelto de la superficie.
Humedad y secado
El secado entre capas no se acelera con calor directo: la cera se dilata más que la cerámica y una capa aún húmeda se agrieta. Un ambiente estable, en torno al cincuenta por ciento de humedad relativa y con circulación suave de aire, da resultados más constantes que cualquier atajo.
Descere, cocción del molde y temperatura de colada
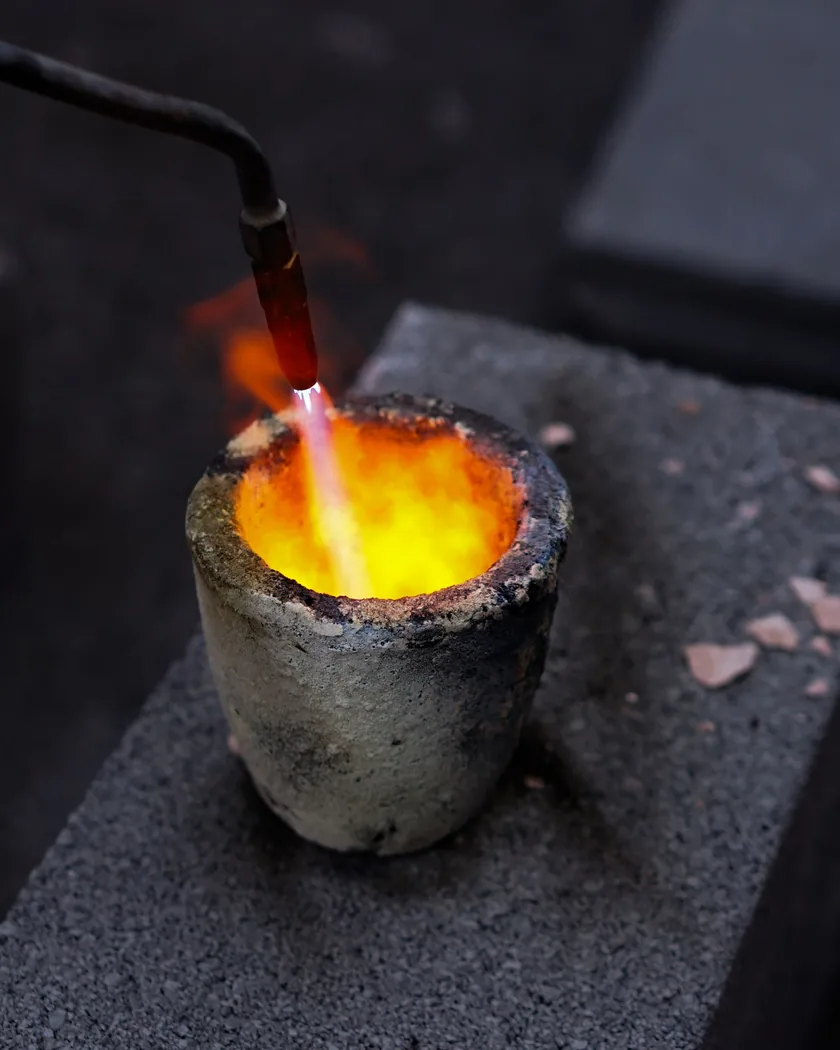
La cera sale del molde antes que el metal entre. En autoclave, el vapor a presión la funde en pocos minutos y permite recuperar buena parte del material para reutilizarlo; en horno de descere, el molde se coloca boca abajo sobre una bandeja y se calienta progresivamente. En ambos casos la clave es que la cera empiece a fundir en la superficie de contacto antes de dilatarse en masa, porque una cera que se expande dentro de una cáscara fría la rompe desde dentro.
Vaciado el molde, se cuece. La cáscara cerámica se lleva a una temperatura del orden de 650 a 750 °C durante varias horas: se queman los restos orgánicos, se completa la sinterización y el molde adquiere su resistencia definitiva. Los moldes de escayola y sílice piden una rampa mucho más lenta y temperaturas más bajas, con una meseta prolongada para eliminar el agua combinada sin fisurar la masa.
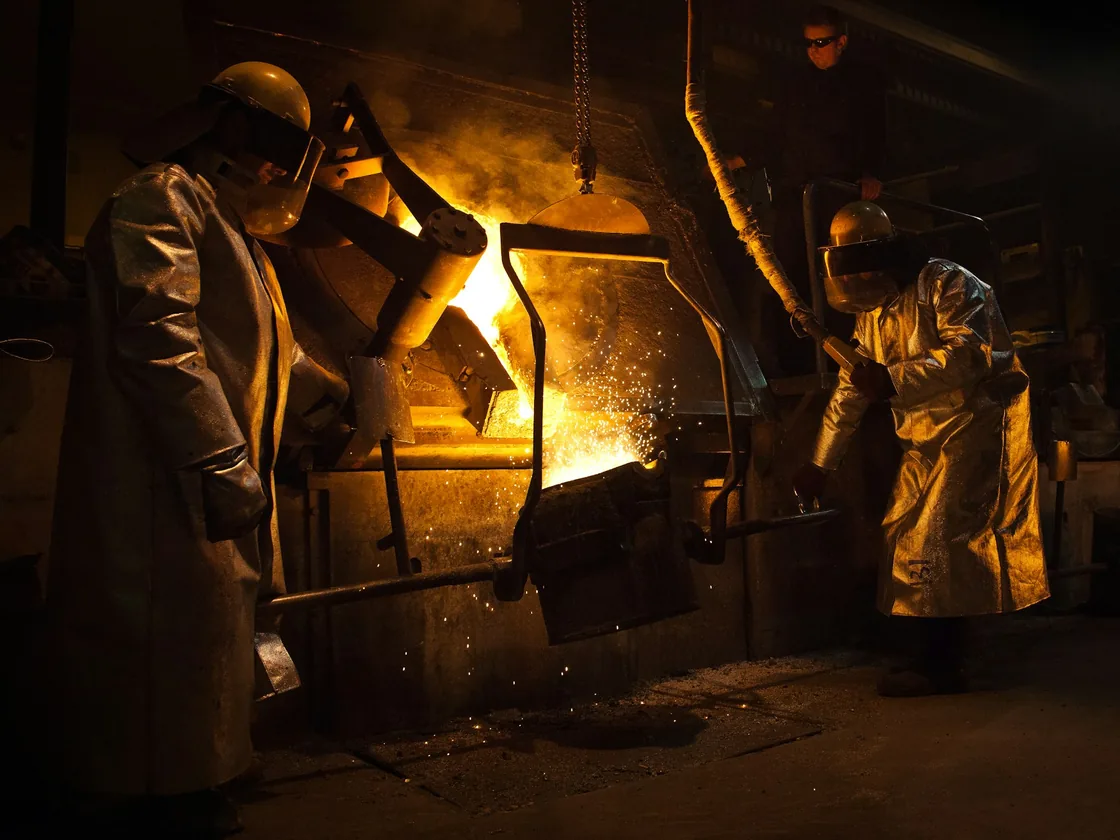
La fusión ocurre en paralelo. Para escultura se emplean sobre todo bronces al estaño, con proporciones próximas al 88–90 % de cobre y el resto de estaño, a veces con pequeñas adiciones de zinc y plomo que mejoran el llenado y el trabajo posterior de cincel. En horno de crisol, la carga se funde, se desescoria y se desgasifica antes de alcanzar la temperatura de colada, que suele situarse entre 1100 y 1200 °C según el espesor de la pieza.
El molde, mientras tanto, no espera frío: se cuela caliente, a menudo entre 300 y 600 °C, para que el metal conserve fluidez hasta el último detalle. Ese doble control —temperatura del metal y temperatura del molde— es lo que separa una pieza completa de una llenada a medias.
Lo que se comprueba antes de colar
- Molde sin fisuras visibles y con la copa limpia de árido suelto.
- Metal desescoriado y temperatura verificada con pirómetro, no a ojo.
- Carga suficiente para llenar pieza, sistema de colada y copa.
- Moldes calzados y estables en el lecho de arena, sin posibilidad de vuelco.
- Recorrido del crisol despejado y equipo de protección completo.
- Orden de colada decidido: primero las piezas de pared más fina.
Enfriamiento, desmoldeo y primera limpieza
El enfriamiento no se acelera. Enfriar el molde con agua para ganar tiempo introduce tensiones internas que pueden deformar la pieza o abrir grietas en las zonas de cambio de sección. Una pieza mediana necesita varias horas hasta poder manipularse; una gruesa, buena parte de un día.
Después llega el desmoldeo, que es literalmente la destrucción del molde. La cáscara se rompe con maceta y cincel de punta roma, con martillo neumático o con vibrador; el molde macizo se deshace con chorro de agua a presión y azadilla. El núcleo interior se extrae por las aberturas existentes con varillas y agua, y los clavos que lo sujetaban se sacan o se cortan a ras para soldarlos después.
La limpieza superficial se completa con chorro de arena, de corindón o de microesfera de vidrio, según el acabado que se busque. Es el momento en que aparece el bronce real, con su color propio y también con sus defectos: hasta aquí la pieza era una promesa, y a partir de aquí se ve exactamente qué ha pasado dentro del molde.
Defectos que se leen al desmoldar
- Rechupes: huecos irregulares en zonas gruesas mal alimentadas.
- Porosidad gaseosa: poros redondeados y dispersos, asociados a gases disueltos.
- Juntas frías: costuras donde dos frentes de metal se encontraron ya pastosos.
- Inclusiones: escoria o granos de refractario arrastrados por el chorro.
- Llenado incompleto: bordes o detalles finos que simplemente no llegaron a formarse.
Cada defecto apunta a una fase anterior. Leerlos con orden —en vez de repararlos sin más— es la forma más directa de corregir el sistema de colada en la siguiente pieza.
Rebaba, soldadura de poros y cincelado
El acabado en frío empieza por retirar el sistema de colada. Los bebederos y ataques se cortan con sierra o radial dejando un pequeño resalte, que después se rebaja con muela y lima hasta quedar por debajo de la superficie prevista. Cortar a ras desde el principio suele terminar en una depresión difícil de recuperar.
Los poros y las pequeñas faltas se cargan con soldadura TIG empleando varilla de la misma aleación, o de composición muy próxima, para que la zona reparada acepte la pátina igual que el resto. Una soldadura con material distinto se delata al patinar: aparece como una mancha clara o excesivamente oscura que ya no se puede corregir sin repetir el trabajo.
El cincelado devuelve a la superficie la continuidad que el proceso ha interrumpido. Con buriles, cinceles de punta y matices se reconstruye la textura sobre las zonas soldadas y sobre las huellas de los ataques, siguiendo la dirección del modelado original. En piezas grandes, fundidas por partes, es también el trabajo que disimula las juntas: se sueldan los tramos, se rebaja el cordón y se cincela hasta que la unión deja de leerse.
Secuencia habitual de acabado
- Corte del árbol de colada dejando resalte de seguridad.
- Amolado grueso y control del perfil con plantilla o a mano.
- Inspección de poros, marcando cada uno antes de soldar.
- Soldadura con varilla de la misma aleación y en varias pasadas cortas.
- Rebaje del cordón y ajuste del volumen.
- Cincelado de textura y repaso de aristas.
- Limpieza final antes de patinar, sin dejar restos de abrasivo.
Antes de patinar
El desengrasado condiciona todo lo que viene después. Una huella dactilar, un resto de aceite de la muela o polvo de lija bastan para que la pátina se corte en esa zona. El lavado con detergente neutro, aclarado abundante y secado completo forma parte del proceso de color, no de la limpieza general del taller.
Pátina en caliente, pátina en frío
La pátina es una capa de compuestos de cobre formada de manera controlada sobre la superficie. En la pátina en caliente, la pieza se calienta con soplete hasta una temperatura moderada y la disolución se aplica a pincel o pulverizada: el líquido se evapora al contacto y el color se fija por capas sucesivas. El nitrato férrico da marrones y rojizos; el sulfuro de potasio, del marrón oscuro al casi negro; las mezclas de nitrato de cobre y cloruro de amonio, los verdes.
La pátina en frío trabaja sobre la pieza a temperatura ambiente y con tiempos largos. Se aplica la disolución repetidamente, a veces manteniendo la pieza en cámara húmeda o cubierta con serrín impregnado, y el color se desarrolla a lo largo de horas o días. El resultado es menos inmediato y más profundo, con transiciones que la pátina en caliente difícilmente reproduce.
En ambos casos conviene ensayar sobre una muestra de la misma aleación, fundida y acabada igual que la pieza. La composición del bronce, el tipo de chorro, la temperatura ambiente y hasta el agua empleada cambian el resultado, de modo que una receta anotada sin esas condiciones sirve de poco. Las disoluciones se preparan con agua destilada, se etiquetan y se trabajan con ventilación adecuada y protección de manos, ojos y vías respiratorias.
Variables que conviene anotar
- Aleación y procedencia del metal.
- Acabado previo: tipo y presión del chorro, grano de lija.
- Concentración de cada disolución y agua utilizada.
- Temperatura de la pieza y número de capas.
- Tiempo de espera entre aplicaciones.
- Aspecto a las veinticuatro horas, antes de encerar.
La capa de cera y el mantenimiento posterior
Una pátina sin protección sigue evolucionando: el bronce continúa reaccionando con la humedad y con los compuestos del aire, y lo hace de forma desigual allí donde la pieza se toca o donde el agua se acumula. La cera microcristalina detiene ese proceso sin formar una película brillante y ajena al metal.
Se aplica en capas muy finas sobre la pieza tibia —el calor residual del soplete basta— y se extiende con brocha suave hasta cubrir también los rincones. Cuando enfría, se bruñe con cepillo o paño de algodón; el brillo se obtiene del bruñido, no de la cantidad de cera. Dos o tres capas delgadas dan mejor resultado y envejecen mejor que una sola gruesa, que retiene polvo y se blanquea con el tiempo.
En exterior el planteamiento cambia. La exposición a la lluvia y a la radiación exige revisiones periódicas, limpieza con agua y jabón neutro y reposición de la cera al menos una vez al año, normalmente al final del invierno. En interior el intervalo es mucho más largo, y suele bastar con quitar el polvo con brocha seca y volver a encerar cada varios años.
Lo que no conviene hacer
- Limpiar con productos abrasivos o con estropajos metálicos.
- Aplicar cera sobre una pieza húmeda o todavía caliente en exceso.
- Usar aceites domésticos como sustituto de la cera.
- Dejar acumular agua en cavidades sin drenaje.
Qué se publica en Prandamasu
Este sitio recoge material escrito sobre el proceso de fundición artística del bronce, organizado por fases y pensado para leerse de forma continuada. No es un catálogo ni una tienda: el contenido son textos explicativos, listas de comprobación y aclaraciones de vocabulario de taller, con imágenes de carácter editorial que acompañan el tema.
Los materiales se revisan cuando hace falta corregir o precisar algo. Las cifras que aparecen —temperaturas, espesores, proporciones— son intervalos habituales en el oficio, no valores fijos: cada taller ajusta sus parámetros según la aleación, el tipo de molde y las condiciones del lugar donde trabaja.
Temas tratados
- Modelo original, molde de silicona y obtención de la copia en cera.
- Diseño y cálculo del sistema de bebederos, ataques y mazarotas.
- Mezclas de moldeo, arena aglomerada y construcción de cáscara cerámica.
- Descere en autoclave o en horno y cocción del molde.
- Fusión de la aleación, desgasificado y temperatura de colada.
- Enfriamiento, desmoldeo y lectura de defectos.
- Corte del árbol, soldadura de poros, cincelado y ensamblaje por partes.
- Pátinas en caliente y en frío, y protección con cera.
Cómo escribir al proyecto
Si detectas un error, quieres matizar algún dato o proponer un tema relacionado con la fundición del bronce, puedes escribir por correo electrónico. Es la única vía de contacto del proyecto.
Prandamasu es un proyecto informativo. No presta servicios de fundición, no realiza encargos ni vende materiales o piezas.